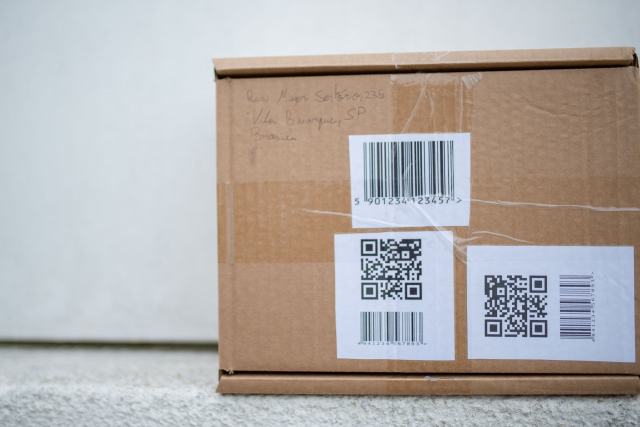
En usine, un PDA de traçabilité relie chaque scan au système de gestion : l'opérateur lit l'étiquette du lot à chaque étape du processus de production et de logistique, le contrôle se fait en temps réel et l'historique du produit, de la matière première à l'expédition, reste consultable en quelques secondes.
Trois idées pour cadrer le projet
- Le PDA ne fait pas la traçabilité : il alimente l'ERP, le WMS ou le MES qui la stocke.
- La valeur vient du nombre de points de scan bien choisis, pas du nombre de terminaux.
- Un rappel de lot se joue sur la traçabilité ascendante et descendante, testée avant la crise.
Comment fonctionne un PDA en traçabilité ?
Un PDA (Personal Digital Assistant) de traçabilité est un terminal portable durci, équipé d'un lecteur de codes-barres 1D et 2D, parfois d'un lecteur RFID, et d'une connexion Wi-Fi ou 4G. Dans une usine, il sert de point de saisie mobile : l'opérateur scanne l'étiquette d'une palette, d'un bac ou d'un composant, l'application vérifie la donnée auprès du système central et enregistre l'événement avec l'heure, le poste et l'identifiant de l'utilisateur.
Le principe repose sur un identifiant unique porté par chaque unité suivie. Selon le niveau de finesse visé, cet identifiant désigne un lot de fabrication, un numéro de série ou une unité logistique (le SSCC du standard GS1 pour une palette). Le PDA lit ce code, l'associe à une opération (réception, consommation, contrôle, conditionnement, chargement) et transmet l'information à la solution logicielle de l'entreprise.
Le sigle prête à confusion avec le vocabulaire de la pharmacie, où la PDA désigne la préparation des doses à administrer : le pharmacien d'officine ou l'établissement de santé conditionne à l'avance les médicaments de chaque patient, dose par dose, selon le moment de la prise. Les deux usages se croisent dans l'industrie pharmaceutique, où des terminaux mobiles servent aussi à suivre chaque médicament produit, mais cette page traite du terminal de saisie en usine et en logistique.
Le terminal lui-même ne conserve presque rien : les données vivent dans l'ERP, le WMS (gestion d'entrepôt) ou le MES. Cette architecture évite les doubles saisies et garantit que la fiche du lot reste à jour quel que soit le terminal utilisé. En cas de coupure réseau, la meilleure pratique consiste à prévoir un mode déconnecté qui stocke les scans et les synchronise dès le retour du signal, sans perte ni doublon.
Les étapes de production où le scan apporte une vraie traçabilité
La traçabilité en production se construit étape par étape, et chaque point de scan doit répondre à une question précise. Multiplier les lectures sans objectif alourdit le travail des opérateurs sans rien apporter au suivi. Les points qui reviennent dans la plupart des usines sont les suivants.
- Réception des matières : scan du lot fournisseur et création d'un lot interne, avec contrôle de la commande d'achat.
- Mise en stock : association du lot à un emplacement, ce qui facilite la gestion des stocks et le FIFO ou le FEFO.
- Consommation en ligne : l'opérateur scanne les lots de composants qu'il charge sur la machine ; c'est le lien qui permet de remonter d'un produit fini à ses matières.
- Contrôle qualité : saisie des résultats de contrôle et blocage automatique d'un lot non conforme.
- Conditionnement et produit fini : impression de l'étiquette du lot fini et scan de validation.
- Préparation et expédition : scan des colis et des palettes au chargement, rattachés au bon de livraison du client.
Chaque étape crée un maillon. Si la consommation en ligne n'est pas scannée, le système sait ce qui est entré dans l'usine et ce qui en est sorti, mais pas ce qui a servi à fabriquer quoi : la chaîne se rompt au moment précis où on en a besoin. Pour visualiser ces flux avant de placer les points de scan, un diagramme spaghetti des déplacements en atelier aide à repérer les zones de passage obligé.
Traçabilité ascendante et descendante : ce que le PDA rend possible
La traçabilité ascendante part d'un produit fini et remonte vers les lots de matières, les machines et les opérateurs qui ont participé à sa fabrication. La traçabilité descendante fait le chemin inverse : à partir d'un lot de matière suspect, elle identifie tous les produits finis qui l'ont consommé et tous les clients livrés. Les deux s'appuient sur les mêmes scans, lus dans un sens ou dans l'autre.
Dans l'industrie agroalimentaire, cette double traçabilité est une obligation : l'article 18 du règlement (CE) n° 178/2002 impose à chaque exploitant d'identifier ses fournisseurs et ses clients directs, le principe dit « un pas en amont, un pas en aval ». Dans l'industrie pharmaceutique et pour les dispositifs médicaux, le règlement (UE) 2017/745 a introduit l'identifiant unique des dispositifs (IUD ou UDI), qui renforce encore la granularité demandée. Pour le médicament à usage humain, le règlement délégué (UE) 2016/161 impose depuis le 9 février 2019 un code Data Matrix porteur d'un identifiant unique sur chaque boîte, vérifié jusqu'à la délivrance au patient.
Le PDA rend cette exigence praticable parce qu'il capte l'information au poste, au moment où l'action se produit. Une saisie sur papier reportée en fin de poste introduit des erreurs de transcription et des trous ; un scan horodaté laisse une trace fiable. Lors d'un rappel, la différence se mesure en périmètre : une usine qui connaît précisément les lots touchés rappelle quelques palettes, une usine qui l'ignore rappelle une semaine entière de production.
Quels sont les avantages du PDA en usine ?
Le premier avantage du PDA en usine tient à la précision des données. La lecture d'un code-barres supprime les erreurs de frappe sur les numéros de lot, qui sont longs et souvent proches les uns des autres. Le terminal peut aussi refuser une opération incohérente, par exemple la consommation d'un lot bloqué par la qualité ou périmé, ce qui transforme le contrôle a posteriori en contrôle préventif.
Le second avantage touche la productivité. Le scan remplace la recherche dans des classeurs, la ressaisie dans l'ERP et les échanges téléphoniques avec le bureau pour connaître un stock. L'opérateur consulte depuis son poste l'emplacement d'un lot, la quantité disponible ou l'ordre de fabrication en cours. Ce gain de temps se retrouve à chaque étape et libère du temps pour les tâches à valeur ajoutée. La productivité de la logistique interne progresse de la même façon : grâce au scan, le cariste reçoit sa mission sur l'écran, confirme l'emplacement et passe à la suivante sans retour au bureau. Cette productivité se mesure, puisque chaque opération porte son heure de début et de fin, et la direction de la supply chain compare les équipes et les postes sur des chiffres réels.
Viennent ensuite la visibilité et l'amélioration continue. Avec des événements horodatés, le service méthodes calcule des temps de passage réels, repère les goulots et nourrit une démarche Lean ou Six Sigma en PME avec des mesures plutôt qu'avec des estimations. Enfin, la qualité de service progresse côté client : un commercial ou le service après-vente retrouve en quelques secondes le lot d'une commande, ce qui raccourcit le traitement d'une réclamation et soutient la satisfaction client.
PDA, ERP, WMS et MES : qui fait quoi dans le système ?
Le PDA s'insère dans un système d'information qui compte souvent trois briques, et la confusion entre elles explique bien des projets ratés. L'ERP gère les achats, la vente, les stocks valorisés et la comptabilité. Le WMS pilote les emplacements, la préparation et la logistique interne de l'entrepôt. Le MES (Manufacturing Execution System) suit l'exécution de la fabrication : ordres, consommations, temps, contrôles et généalogie des lots.
Le tableau compare le rôle de chaque brique dans la traçabilité et ce que le PDA lui apporte.
| Brique | Rôle dans la traçabilité | Scans typiques sur PDA |
|---|---|---|
| ERP | Lots en stock, achats, commandes de vente, facturation | Réception, inventaire, expédition |
| WMS | Emplacements, mouvements, préparation de commandes | Rangement, prélèvement, chargement |
| MES | Généalogie des lots, suivi de production, contrôles en cours de fabrication | Consommation en ligne, déclaration de production, contrôle |
Une PME sans MES peut démarrer avec un module de traçabilité de son ERP et des PDA aux postes clés ; l'arbitrage entre outils ressemble à celui qui se pose pour la maintenance, détaillé dans le comparatif GMAO ou ERP pour piloter les interventions. L'essentiel reste qu'une seule application détienne la généalogie du lot.
Choisir un terminal portable adapté à l'atelier
Le choix d'un PDA logistique ou industriel dépend d'abord de l'environnement. Un atelier de mécanique, une salle blanche, une chambre froide et un quai de chargement n'imposent pas les mêmes contraintes. Plusieurs critères départagent les modèles des constructeurs (Zebra, Honeywell, Datalogic et d'autres).
- Indice de protection et résistance aux chutes : un IP65 ou IP67 protège de la poussière et des projections ; la tenue aux chutes sur béton est donnée par le fabricant.
- Moteur de lecture : codes 1D seulement, ou 2D (Data Matrix, QR code) pour les marquages directs sur pièce ; lecture à longue distance pour les racks hauts.
- Froid et gants : écran utilisable avec des gants, batterie qui tient en chambre froide, chauffage anti-buée.
- Autonomie : une batterie remplaçable à chaud évite d'arrêter le terminal en milieu de poste.
- Système d'exploitation et support : la durée des mises à jour de sécurité Android annoncée par le constructeur conditionne la durée de vie du parc.
- Format : PDA à poignée pistolet pour les scans intensifs, format smartphone pour les contrôles, scanner bague pour les mains libres.
Le coût d'un projet ne se limite pas au matériel. Il intègre les licences de l'application, l'intégration au système existant, les étiquettes et imprimantes, la couverture Wi-Fi de l'usine et la formation. Un parc de terminaux mal dimensionné ou une couverture radio incomplète annulent les gains attendus.
Comment déployer un PDA en entrepôt et en production ?
Le déploiement d'un PDA en entrepôt ou en atelier commence par la cartographie des flux et des points de scan, avant tout achat. On liste les étapes, les données à capter à chacune et les règles de contrôle (lot bloqué, quantité dépassée, emplacement erroné). Cette mise en place passe ensuite par quatre jalons.
- L'étiquetage : chaque lot reçoit une étiquette lisible, avec un format de code stable ; les étiquettes fournisseurs illisibles se ré-étiquettent à la réception.
- Le pilote : un seul flux, par exemple la réception et la consommation sur une ligne, pendant quelques semaines.
- La formation : des sessions courtes au poste, avec les opérateurs qui utiliseront l'outil, et un référent par équipe.
- L'extension : déploiement aux autres lignes, puis à la préparation et à l'expédition.
La mise en œuvre réussit quand l'application colle au geste de l'opérateur : un écran, un scan, une validation. Chaque saisie clavier ajoutée ralentit le poste et incite à contourner l'outil. Les retours du terrain pendant le pilote servent à simplifier les écrans avant la généralisation, et la réflexion sur les rôles de chacun rejoint celle du management industriel au quotidien.
Exemple : retrouver un lot de matière en moins de dix minutes
Prenons un exemple : une usine de pièces plastiques injectées reçoit d'un fournisseur une alerte sur un lot de granulés. Grâce aux scans de consommation, le MES liste les ordres de fabrication qui ont utilisé ce lot ; les scans de conditionnement donnent les lots de produits finis correspondants ; les scans d'expédition donnent les clients et les bons de livraison. La requête se lance depuis le poste qualité et la réponse tient sur une page.
Sans PDA, la même recherche mobilise plusieurs personnes pendant des heures : consulter les fiches suiveuses papier, croiser les dates avec les plannings, appeler les chefs d'équipe. Le périmètre d'un éventuel rappel s'élargit alors par prudence, ce qui multiplie le coût et l'impact pour les clients. L'exemple montre que la traçabilité se gagne à la consommation en ligne, l'étape la plus souvent négligée.
Améliorer la traçabilité en production avec les données collectées
Les données de traçabilité collectées par PDA servent à bien plus qu'aux rappels. Rapprochées des résultats de contrôle, elles montrent si un défaut se concentre sur un fournisseur, une machine ou une équipe. Rapprochées des temps de passage, elles alimentent l'optimisation des processus et le calcul du temps de cycle réel. Dans la supply chain, elles fiabilisent les stocks et les dates promises au client, et la logistique de distribution sait à tout moment quelle marchandise part vers quelle destination. Cette technologie d'identification automatique sert aussi la productivité des équipes de contrôle, qui ciblent leurs prélèvements sur les lots à risque grâce à l'historique.
Les outils d'analyse, y compris ceux qui s'appuient sur l'intelligence artificielle, n'ont de valeur que si la donnée d'origine est propre : un lot mal scanné ou un scan oublié faussent tous les calculs en aval. Les blogs d'éditeurs de solutions présentent souvent l'outil avant la discipline de saisie ; un professionnel de la qualité commence par l'inverse, en mesurant le taux de scans manquants par poste avant d'ajouter des tableaux de bord.
PDA de traçabilité : réponses aux doutes des équipes de production
Faut-il un PDA par opérateur ?
Un PDA par opérateur n'est pas toujours nécessaire. Aux postes fixes, un scanner relié au poste suffit ; les PDA vont aux personnes qui se déplacent, comme les caristes, préparateurs et contrôleurs. Le bon ratio se déduit de la cartographie des points de scan.
Un smartphone peut-il remplacer un PDA industriel ?
Un smartphone grand public lit les codes avec sa caméra, mais il résiste mal aux chutes, à la poussière et au froid, et sa lecture reste plus lente qu'un moteur de scan dédié. Il convient à un usage ponctuel, rarement à un scan intensif en atelier.
La traçabilité par PDA est-elle compatible avec la RFID ?
La traçabilité par PDA est compatible avec la RFID : de nombreux terminaux intègrent un lecteur RFID ou acceptent un module externe. La RFID lit plusieurs étiquettes à la fois sans visée, utile pour les bacs réutilisables, tandis que le code-barres reste la base pour les lots de production.