Un chantier de méthode 5S se lance en quelques jours et se défait en quelques semaines si personne ne revient le vérifier. Ses cinq étapes (trier, ranger, nettoyer, standardiser, respecter) donnent à chaque objet du poste de travail une place fixe et suppriment le temps perdu à chercher.
Que signifient les 5S ? Cinq mots japonais, cinq gestes de travail
La méthode 5S est une technique de gestion de l'espace de travail qui tient son nom de cinq termes commençant tous par la lettre S en japonais romanisé. Chacun désigne un geste concret, à faire dans l'ordre : on ne range pas ce qu'on n'a pas encore trié, on ne standardise pas un nettoyage qui n'existe pas. L'objectif n'est pas la propreté pour elle-même, mais un lieu de travail où l'anomalie se voit au premier coup d'œil : un outil absent, une fuite d'huile, un bac de pièces non conformes posé au mauvais endroit.
Le tableau compare les cinq termes, leur traduction usuelle en français et la question que chaque étape pose à l'équipe sur le terrain.
| Terme | Traduction française | Geste attendu | Question posée au poste |
|---|---|---|---|
| Seiri | Trier | Supprimer l'inutile | Cet objet sert-il au travail de ce poste ? |
| Seiton | Ranger | Une place pour chaque chose | Où l'opérateur le prend-il sans chercher ? |
| Seiso | Nettoyer | Nettoyer pour inspecter | Qu'est-ce qui salit, fuit ou s'use ? |
| Seiketsu | Standardiser | Écrire la règle du poste | Un intérimaire retrouverait-il l'état de référence ? |
| Shitsuke | Respecter, être rigoureux | Tenir dans la durée | Qui vérifie, et à quelle fréquence ? |
Selon les auteurs, Shitsuke se traduit aussi par « discipline » ou « suivre et progresser ». Certaines entreprises ajoutent un sixième S pour la sécurité (6S), parfois un septième pour l'environnement : le principe reste le même, la sécurité devient alors un critère contrôlé à part.
D'où vient la méthode 5S et quel est son lien avec le lean ?
La méthode 5S est née dans les usines japonaises d'après-guerre, et le Toyota Production System l'a intégrée comme socle de ses autres outils : on ne fait pas de flux tiré ni de changement rapide de série dans un atelier où les gabarits se cherchent. Elle a été diffusée en Occident dans les années 1990 par des ouvrages de consultants, notamment celui de Hiroyuki Hirano, publié en anglais en 1995 sous le titre 5 Pillars of the Visual Workplace chez Productivity Press.
Dans le lean manufacturing, la démarche 5S occupe la première place parce qu'elle rend visibles les gaspillages que les autres méthodes traitent ensuite : déplacements inutiles, stocks intermédiaires, attentes, défauts. Le lean management la place souvent avant le Kaizen, le SMED ou la TPM (maintenance productive totale), et le lean six sigma la reprend comme préalable à toute mesure de variabilité : un processus dont les conditions changent chaque jour ne se mesure pas. La gestion japonaise de la production repose sur cette idée simple : un poste ordonné rend l'écart visible, et un écart visible se corrige.
Pour un responsable de production, les 5S relèvent donc moins du ménage que de l'organisation du travail. Elles touchent au découpage des postes, aux flux de matière et au rôle de l'encadrement de proximité, des sujets que l'on retrouve dans les missions du management industriel. Sa mise en œuvre demande un engagement visible de la direction et un effort de formation : la méthodologie est accessible, mais elle suppose de responsabiliser chaque employé sur son espace de travail plutôt que de confier l'ordre à une entreprise de nettoyage.
Comment appliquer la méthode 5S sur un poste de travail ?
La méthode 5S s'applique poste par poste, jamais sur tout le site d'un coup. Un premier chantier pilote, sur une zone de taille modeste et avec l'équipe qui y travaille, sert de vitrine et de banc d'essai : il montre ce qui marche avant l'extension aux autres postes de travail. Les cinq étapes se déroulent dans l'ordre suivant.
Seiri : trier et supprimer l'inutile
Le tri Seiri consiste à sortir du poste tout objet qui ne sert pas à la production courante. La pratique la plus répandue est l'étiquette rouge : chaque objet douteux reçoit une étiquette datée et part dans une zone de quarantaine. Ce qui n'a pas été réclamé au bout du délai fixé par l'équipe est jeté, revendu ou envoyé au magasin central. Les critères se décident avant de commencer, par exemple :
- utilisé chaque jour : reste au poste, à portée de main ;
- utilisé chaque semaine : reste dans la zone, sur un rayonnage ;
- utilisé moins d'une fois par mois : part au stockage central ;
- jamais utilisé, cassé ou en double : sort de l'atelier.
Seiri trier, c'est aussi traiter les stocks dormants de pièces, les documents périmés et les outils personnels accumulés au fil des années. Le tri libère souvent une surface que personne ne soupçonnait. Il vise aussi les matériaux : chutes, consommables et matériaux en surplus encombrent les lignes de fabrication et masquent les besoins réels. Se débarrasser d'un matériel inutilisé réduit le risque de l'utiliser par erreur.
Seiton : une place pour chaque chose
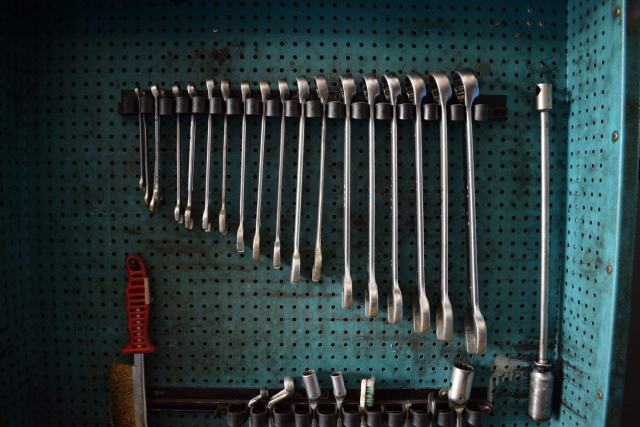
Après avoir écarté l'inutile, Seiton ranger donne à chaque objet restant un emplacement fixe, repéré et proche de son point d'utilisation. Le rangement suit la fréquence d'usage et l'ordre des gestes : l'outil que l'opérateur prend vingt fois par heure se place devant lui, pas au fond d'un tiroir. Les tableaux d'ombres (silhouettes peintes sous chaque outil), les bacs étiquetés et les références écrites sur les étagères rendent visible ce qui manque.
Le mobilier compte autant que le repérage : un plan de travail à la bonne hauteur, des tiroirs adaptés et des fixations murales facilitent ce rangement. Les critères pour choisir un établi d'atelier (charge, dimensions, accessoires) entrent dans cette réflexion. L'indicateur à suivre est le temps de recherche : s'il reste des minutes perdues à trouver une clé ou un gabarit, le seiton n'est pas fini.
Seiso : nettoyer pour inspecter
Le nettoyage Seiso remet le poste et ses équipements dans leur état d'origine, et c'est en nettoyant qu'on inspecte. Un opérateur qui essuie sa machine repère une fuite d'huile, un flexible fendu, un boulon desserré bien avant la panne. Le seiso nettoyer prépare ainsi la maintenance de premier niveau : la propreté devient un moyen de détecter, pas une fin. On cherche aussi les sources de saleté (copeaux, poussière, brouillard d'huile) pour les supprimer plutôt que de nettoyer chaque jour la même chose.
Seiketsu : standardiser ce qui marche
Avec Seiketsu, l'atelier fixe par écrit l'état de référence obtenu par les trois premières étapes. Le standard prend la forme d'une photo du poste rangé affichée sur place, d'une liste de contrôle courte, d'un planning de nettoyage avec un nom en face de chaque tâche. Nettoyer, seiketsu standardiser : la règle doit être assez simple pour qu'un nouvel arrivant la comprenne sans formation, et assez précise pour que deux équipes successives la lisent de la même façon. Beaucoup d'ateliers rédigent pour cela une fiche standard illustrée, puis une seconde fiche pour le contrôle quotidien, de manière à séparer la définition de la situation visée et sa vérification.
Shitsuke : respecter la règle dans la durée
Le Shitsuke, respecter, est l'étape qui décide du succès. Il s'agit de faire des quatre premiers S une habitude : chacun remet en place ce qu'il prend, signale un écart, participe aux audits. Le shitsuke repose sur l'exemple donné par l'encadrement et sur des rituels courts et réguliers plutôt que sur des campagnes ponctuelles. C'est aussi l'étape la plus souvent négligée, et la raison principale des rechutes décrites plus bas.
Marquage au sol et management visuel : quelles couleurs choisir ?
Le marquage au sol est l'outil de management visuel le plus utilisé dans une démarche 5S : il délimite les allées, les zones de stockage, les emplacements des chariots et les surfaces à garder libres devant les armoires électriques ou les extincteurs. En France, aucun code couleur unique ne s'impose pour les zones de production, et chaque site écrit le sien. Des conventions reviennent pourtant d'une usine à l'autre :
- jaune ou blanc pour les allées de circulation et les limites de poste ;
- rouge pour les produits non conformes, les rebuts et les zones de quarantaine ;
- vert pour les produits finis ou conformes ;
- bleu pour les matières premières et les encours ;
- noir et blanc, ou noir et jaune, pour signaler un danger ou une zone à dégager.
Rouge, vert, noir, bleu, jaune : l'important est que la légende soit affichée dans l'atelier et que la même couleur garde le même sens dans tous les bâtiments. La signalisation de santé et de sécurité (panneaux, couleurs de sécurité) suit, elle, la réglementation et les normes en vigueur, que le code interne ne remplace pas. Le management visuel s'étend aux tableaux d'équipe, aux indicateurs affichés et aux étiquettes de niveau mini et maxi sur les rayonnages, qui permettent de voir les produits à réapprovisionner sans ouvrir de logiciel.
Pourquoi un chantier 5S retombe après quelques semaines
Un chantier 5S retombe presque toujours pour la même raison : les trois premières étapes ont mobilisé l'équipe, les deux dernières n'ont jamais été organisées. Le jour du lancement, tout le monde trie et repeint ; un mois plus tard, les cartons réapparaissent dans les allées parce que rien n'oblige à les retirer. Plusieurs erreurs types reviennent dans les retours d'expérience publiés par les consultants et les organismes de formation :
- un chantier mené par un service support à la place de l'équipe du poste, qui ne s'approprie pas le résultat ;
- un rangement pensé pour la photo, pas pour la fréquence réelle des gestes ;
- aucun créneau prévu dans le temps de travail pour le nettoyage et l'audit ;
- un encadrement qui ne passe jamais sur le terrain vérifier l'état du poste ;
- des 5S présentés comme une opération ménage au lieu d'un outil d'amélioration des conditions de travail.
Pour faire tenir les 5S, le manager de proximité inscrit un tour de poste dans sa routine, l'équipe garde une dizaine de minutes en fin de poste pour remettre l'atelier dans son état de référence, et chaque écart constaté reçoit une action avec un nom et une date. La culture lean se construit ainsi, par répétition, bien plus que par une journée de lancement. Mieux vaut un chantier modeste suivi chaque semaine qu'un grand ménage annuel sans lendemain.
Trois conseils reviennent chez les praticiens. Premier conseil : organiser le chantier pilote sur une ligne visible de tous, pour que l'exemple circule. Deuxième conseil : maintenir les standards à jour dès qu'un besoin nouveau apparaît. Troisième conseil : fixer le cadre de l'évaluation, avec des critères connus de chaque employé, de manière à ce que l'approche reste efficace bien après le lancement.
Suivre et progresser : l'audit 5S et ses indicateurs
L'audit 5S mesure, à intervalle fixe, l'écart entre le poste tel qu'il est et son état de référence. La grille la plus courante note chaque S sur quelques critères observables (« aucun objet sans emplacement », « aucune fuite visible », « standard affiché et à jour »), avec une note par critère et un total affiché sur le tableau de l'équipe. L'audit se mène de préférence par une personne extérieure à la zone, en rotation, pour garder un regard neuf.
La note seule ne suffit pas : ce qui fait progresser, c'est la liste d'actions qui suit l'audit et sa revue au passage suivant. Les sites qui tiennent leurs 5S dans la durée associent souvent la grille à des indicateurs de production déjà suivis : temps de changement de série, nombre d'arrêts machine, défauts qualité, accidents et presqu'accidents. Le lien entre ordre et performance devient alors visible pour toute l'équipe, ce qui nourrit l'adhésion plus qu'un discours.
Côté outils, une grille d'audit sur papier ou tablette, un appareil photo pour les états avant et après, des étiquettes rouges, du ruban de marquage et un tableau d'équipe suffisent à démarrer. Les logiciels de gestion de projet ou d'amélioration continue servent ensuite à consolider les audits de plusieurs ateliers, mais n'en remplacent pas la tournée sur le terrain.
La méthode 5S au bureau et sur un poste informatique
La méthode 5S ne se limite pas aux ateliers : les services administratifs, les bureaux d'études et les équipes de développement l'appliquent aussi à leur espace de travail. Au bureau, le tri porte sur les dossiers papier, les fournitures en double et les armoires pleines de classeurs que personne n'ouvre. Le travail informatique se prête au même exercice : arborescence de fichiers partagée avec des règles de nommage, suppression des versions obsolètes, messagerie triée, bureau de l'ordinateur vidé. Son application y est également liée à l'environnement de travail numérique : garder le nécessaire à jour, archiver le reste.
Dans une équipe logicielle, la logique s'applique au code lui-même : supprimer le code mort, ranger les modules selon une structure commune, nettoyer les dépendances inutilisées, standardiser par des règles de style partagées et des revues systématiques. Modifier le code devient plus rapide quand chacun sait où trouver ce qu'il cherche, exactement comme sur un poste d'assemblage. D'autres articles de la rubrique Industrie du Journal de la Production traitent de l'organisation des fonctions support en usine.
Quels avantages attendre des 5S en atelier ?
Les avantages de la méthode 5S se mesurent d'abord en temps : moins de recherche d'outils, moins de déplacements, des changements de série plus courts parce que tout est prêt. Ils touchent ensuite la sécurité : des allées dégagées, des câbles rangés et des sols propres réduisent les chutes et les accidents de plain-pied, qui figurent parmi les causes d'accident du travail les plus fréquentes selon l'Assurance maladie.
Sur le plan de la productivité, l'effet le plus net porte sur l'efficacité des changements de série et sur la détection précoce d'une défaillance machine. L'excellence opérationnelle visée par de nombreuses usines passe par ce socle, qui permet d'améliorer le système de production sans investissement lourd.
La qualité en bénéficie aussi : un poste rangé limite les mélanges de références et les erreurs de montage, et un équipement propre révèle plus tôt l'usure ou la fuite qui finit en défaut. La maintenance gagne en anticipation, les nouveaux arrivants se forment plus vite sur un poste standardisé, et l'environnement de travail propre améliore le confort des équipes. Ces gains restent liés à la durée : un atelier qui retombe dans le désordre les perd en quelques semaines.
La méthode 5S n'est pas pour autant une optimisation des processus à elle seule. Elle prépare le terrain : une fois le désordre éliminé, les problèmes de flux, de capacité ou de conception apparaissent plus nettement, et d'autres méthodes prennent le relais pour les réduire.
Méthode 5S : durée d'un chantier, rôle de chacun et lien avec le Kaizen
Combien de temps dure un chantier 5S ?
Un chantier 5S pilote sur un poste ou une petite zone dure en général de quelques jours à une semaine pour les trois premières étapes. Le standard et le suivi, eux, n'ont pas de fin : ils s'inscrivent dans la routine de l'équipe.
Qui doit mener la démarche 5S ?
La démarche 5S se mène avec l'équipe qui travaille sur le poste, accompagnée par un animateur formé et soutenue par le manager. Un service extérieur peut outiller et former, mais le personnel du poste décide du rangement et tient le standard.
Quelle différence entre 5S et Kaizen ?
Les 5S et le Kaizen poursuivent la même amélioration continue, mais à deux niveaux. Les 5S organisent et stabilisent le poste de travail, le Kaizen améliore ensuite les processus par petites étapes successives, sur une base devenue stable et visible.
La méthode 5S convient-elle à une petite entreprise ?
Une petite entreprise peut adopter la méthode 5S sans budget dédié : quelques étiquettes, du ruban de marquage et une heure par semaine suffisent pour un premier chantier. Les gains de temps se voient souvent plus vite dans une petite structure, où chaque minute de recherche pèse sur peu de personnes.