Pour une tôle fine en acier, la découpe laser gagne ; pour un matériau épais, sensible à la chaleur ou composite, le jet d'eau l'emporte. Choisir entre découpe laser et jet d'eau revient à croiser procédé, matériaux, épaisseur et qualité de bord attendue.
Comment fonctionnent la découpe laser et la découpe jet d'eau ?
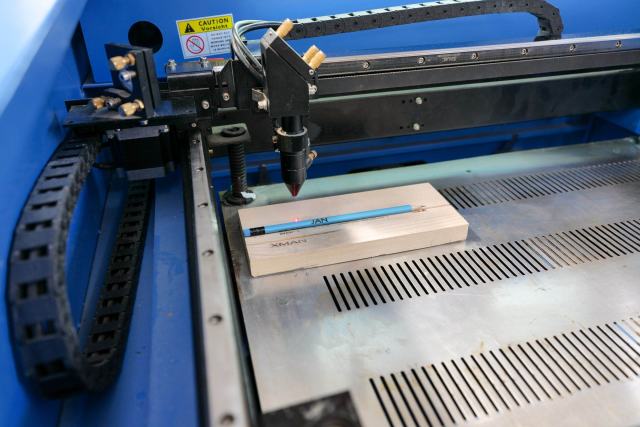
La découpe laser concentre un faisceau laser sur quelques dixièmes de millimètre : le métal fond ou se vaporise, et un gaz d'assistance (azote, oxygène ou air) chasse la matière en fusion hors de la saignée. Les machines actuelles utilisent surtout une source fibre, plus efficace sur les métaux réfléchissants comme l'aluminium ou le cuivre que les anciennes sources CO2. Le procédé reste thermique : il chauffe le bord de coupe, même brièvement.
La découpe jet d'eau suit une autre logique. Une pompe porte l'eau à très haute pression, de l'ordre de 4 000 bars et davantage sur les pompes récentes, puis la fait passer par une buse de faible diamètre. Pour les matériaux tendres (mousse, joint, caoutchouc, alimentaire), l'eau pure suffit. Pour le métal, la pierre ou le verre, on ajoute un abrasif, généralement du grenat, et la coupe devient une érosion mécanique à froid. Le jet d'eau abrasif découpe donc sans apport de chaleur, ce qui change tout pour certaines pièces. Pour le détail des sources et des réglages côté laser, voir notre dossier sur la découpe laser en production industrielle.
Laser contre jet d'eau sur huit critères de production
La comparaison des deux technologies se fait sur les critères qui pèsent réellement dans une décision d'atelier : épaisseur, type de matériau, effet thermique, vitesse de coupe et finition. Le tableau compare les deux méthodes en niveaux relatifs, sans entrer dans les réglages propres à chaque machine.
| Critère | Découpe laser | Découpe jet d'eau |
|---|---|---|
| Tôle fine (moins de 6 mm) | Très rapide, référence du marché | Possible mais nettement plus lente |
| Forte épaisseur | Limitée, autour de 25 à 30 mm d'acier selon la puissance | Au-delà de 100 mm sur de nombreux matériaux |
| Effet thermique | Zone affectée thermiquement étroite mais présente | Aucun : coupe à froid |
| Matériaux | Surtout métaux, certains bois et acryliques | Presque tous : métal, pierre, verre, composite, mousse |
| Tolérance dimensionnelle | Très fine sur tôle mince | Fine, avec une légère dépouille sur forte épaisseur |
| Vitesse de coupe | Élevée | Modérée à lente |
| Coût horaire machine | Modéré en série | Plus élevé (abrasif, usure de la buse) |
| Reprise du bord | Rare sur acier, parfois un ébavurage | Bord satiné, souvent prêt au pliage ou au soudage |
Le verdict tient en deux profils : le laser pour la tôle mince et les séries, le jet d'eau pour l'épais, le non métallique et tout ce qui craint la chaleur.
Quelle méthode pour des épaisseurs importantes ?
Sur des épaisseurs importantes, le jet d'eau abrasif garde l'avantage. Les sources fibre de forte puissance découpent aujourd'hui de l'acier de construction jusqu'à 25 ou 30 mm, et parfois davantage, mais la vitesse chute fortement et la qualité de bord se dégrade (stries, bavures en partie basse, angle de coupe moins droit). Le jet d'eau, lui, traverse un bloc d'inox, de titane ou de pierre de plus de 100 mm, au prix d'une avance lente.
Le plasma et l'oxycoupage complètent ce panorama pour l'acier très épais. L'oxycoupage reste la technique la plus économique sur l'acier non allié de forte épaisseur, et le plasma coupe vite l'acier comme les alliages légers sur des tôles moyennes, avec une finition plus grossière. Une chaudronnerie qui traite des pièces de structure combine souvent oxycoupage ou plasma pour l'épais, laser pour la tôle fine, et sous-traite le jet d'eau pour les cas particuliers.
Quels matériaux chaque procédé peut-il découper ?
La découpe laser vise d'abord les métaux en feuille : acier, acier inox, aluminium, laiton, cuivre avec une source fibre adaptée. Elle traite aussi certains matériaux organiques (bois, contreplaqué, acrylique), mais pas le PVC, qui libère du chlore en brûlant, ni la plupart des composites chargés de fibres, dont la résine carbonise.
Le jet d'eau couvre une gamme bien plus large. On y découpe le métal, la pierre naturelle et le granit, la céramique, le verre feuilleté ou trempé avant trempe, les composites carbone et verre, le caoutchouc, les joints, les mousses techniques et le plastique épais. Le procédé ne modifie pas la structure du matériau : un acier traité garde sa dureté en bord de coupe, et un composite ne délamine pas sous l'effet de la chaleur. Pour un atelier de marbrerie ou un fabricant de panneaux sandwich, la découpe jet d'eau devient vite la seule technique capable de traiter toute la production.
Le choix du matériau précède donc le choix de la machine. Un plan qui mélange tôle d'acier, plaque de pierre et joint en élastomère oriente naturellement vers le jet d'eau ; un plan 100 % tôle fine vers le laser.
Précision, bord de coupe et zone affectée thermiquement
La précision du laser sur tôle mince reste la meilleure des deux méthodes : saignée fine, petits rayons, trous de diamètre proche de l'épaisseur. Sa limite tient à la zone affectée thermiquement (ZAT) : sur quelques dixièmes de millimètre, le métal change de structure et peut durcir. Un acier découpé à l'oxygène porte aussi une fine couche d'oxyde qui gêne la peinture ou le soudage, d'où le recours à l'azote pour l'inox et les alliages légers.
Le jet d'eau ne produit aucune ZAT et aucune contrainte thermique, ce qui protège les pièces destinées à un usinage, à un traitement ou à un assemblage soudé. Son défaut propre s'appelle la dépouille : sur forte épaisseur, le jet s'évase et la face de sortie diffère légèrement de la face d'entrée. Les têtes de coupe 3D compensent cet angle, et la finition se règle par la vitesse d'avance, de la coupe rapide (bord rugueux) à la coupe lente (bord satiné).
Pour une pièce qui part ensuite en usinage, l'absence de chaleur évite les reprises ; notre comparatif entre usinage CNC et impression 3D pour les petits lots détaille cette étape de finition.
Quel est le coût des procédés et comment lire un devis ?
Le coût d'une découpe dépend surtout du temps machine, du matériau et de la préparation du programme. Le laser revient moins cher à la pièce sur la tôle fine en série : la vitesse compense l'investissement. Le jet d'eau coûte plus cher à l'heure, car l'abrasif se consomme en continu et la buse s'use, mais il supprime parfois une opération de reprise ou un traitement thermique.
Un devis de découpe se lit ligne par ligne : programmation et mise en tôle, temps de coupe, matière fournie ou non, chutes, ébavurage, conditionnement. Deux prestataires qui annoncent des prix éloignés comptent rarement les mêmes postes. Demander un devis pour les deux procédés sur la même pièce reste la meilleure façon de trancher, en précisant la tolérance réellement nécessaire et la destination de la pièce (pliage, soudage, peinture, assemblage).
Pour obtenir une comparaison fiable, le prestataire attend un fichier DXF ou DWG issu de la conception, accompagné des informations utiles : matière, épaisseur, quantité, tolérance et opération suivante. Ce fichier sert à la programmation et à l'imbrication des pièces sur la tôle ; sans lui, chaque offre reste approximative. Les prestations de découpe se chiffrent alors sur le temps machine réel, et le comparatif entre les deux procédés devient objectif.
Quel profil d'atelier pour chaque technologie ?
La bonne technologie de découpe se déduit du profil de production plus que de la machine elle-même.
Tôlerie fine et séries répétées
Un atelier de tôlerie qui enchaîne découpe, pliage sur presse plieuse et soudage choisit le laser. La réalisation de pièces en grandes séries, l'imbrication automatique et le chargement des tôles par tour de stockage donnent un débit que le jet d'eau n'approche pas. C'est aussi le cas des fabricants de profilés en aluminium sur mesure, dont les platines et pattes de fixation sortent d'une machine laser avant transformation.
En tôlerie industrielle, le processus de fabrication complet, de la conception à la réalisation de la pièce finie, passe par un même système de pilotage capable de gérer l'imbrication, les chutes et l'ordre des opérations.
Pièces épaisses, mixtes ou sensibles à la chaleur
Le jet d'eau convient aux ateliers de mécanique générale, aux marbriers, aux fabricants de joints et aux sous-traitants de l'aéronautique. Pour eux, la variété des matériaux et l'absence de transformation thermique comptent plus que la cadence. Une seule machine traite la plaque de titane le matin et le granit l'après-midi.
Dans le secteur aéronautique, cette capacité à couper sans chaleur les alliages de titane et les composites fait du jet d'eau une application courante : la moindre transformation du métal en bord de pièce imposerait un contrôle supplémentaire. Le travail à froid sous haute pression évite ces opérations de reprise et simplifie la réalisation des pièces de structure.
Petit volume et besoin occasionnel
Une entreprise sans parc de découpe passe par un prestataire. La plupart des sous-traitants de l'industrie mécanique et de la chaudronnerie proposent laser, jet d'eau et plasma sous un même toit, et orientent la pièce vers le bon système selon le plan transmis. La sous-traitance permet d'obtenir des pièces découpées sans immobiliser de capital, et de garder la comparaison ouverte d'un secteur de production à l'autre.
Verre, mousse ou inox de 40 mm, quelle machine choisir ?
Peut-on découper du verre au laser ?
Le verre plat se découpe mal au laser classique, car le choc thermique le fait éclater. Le jet d'eau abrasif découpe le verre non trempé sans fissure ; le verre trempé, lui, se découpe toujours avant trempe.
Le jet d'eau convient-il aux mousses et aux joints ?
Le jet d'eau pure, sans abrasif, découpe les mousses, joints, feutres et caoutchoucs avec un bord net et sans brûlure. C'est la méthode de référence pour ces matériaux souples.
Quelle technique pour de l'inox de 40 mm ?
Pour de l'inox de 40 mm, le jet d'eau abrasif ou le plasma de forte puissance s'imposent. Le jet d'eau donne un bord propre et sans ZAT, le plasma va plus vite mais demande une reprise de la face de coupe.