Pour fabriquer quelques pièces en métal, l'usinage CNC l'emporte dès que la forme se taille dans un bloc avec une tolérance serrée ; la fabrication additive gagne sur les pièces creuses ou à canaux internes. Entre usinage CNC et impression 3D, géométrie, matériaux et précision tranchent avant le coût.
Fabrication soustractive et fabrication additive : quelles différences de principe ?
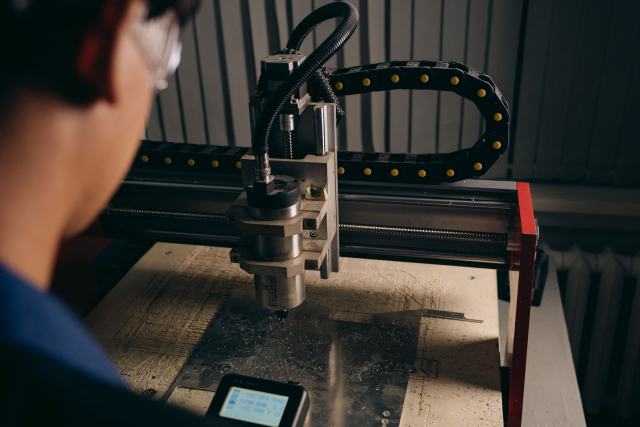
L'usinage CNC part d'un brut plein (barre, bloc, pièce de fonderie) et enlève la matière avec un outil coupant piloté par commande numérique : fraisage sur trois, quatre ou cinq axes, tournage, perçage. C'est une fabrication soustractive, la plus ancienne des techniques de mise en forme des métaux en atelier. L'impression 3D métal fait l'inverse : elle construit la pièce couche par couche à partir de poudre ou de fil, sans outil de forme. La norme ISO/ASTM 52900 range ces techniques sous le nom de fabrication additive et en distingue sept familles.
Pour les matériaux métalliques, la méthode la plus répandue reste la fusion laser sur lit de poudre, que beaucoup de fournisseurs appellent frittage laser direct (DMLS) ou SLM. Un laser fond des couches de quelques dizaines de microns, généralement entre 20 et 60 microns selon la machine et la poudre. Le nom de frittage laser direct vient d'EOS, qui a commercialisé cette technologie au milieu des années 1990 ; la technologie actuelle fond complètement la poudre au lieu de la fritter. D'autres familles existent, comme le liage par jet de poudre ou le dépôt de fil fondu à l'arc, plus rares pour des composants mécaniques de petite taille.
Cette différence de principe explique presque tout le reste. Une machine CNC doit atteindre chaque surface avec un outil : une cavité fermée, un canal courbe ou une structure en treillis lui restent inaccessibles. Une imprimante métal ignore cette contrainte, mais chaque couche doit reposer sur la précédente ou sur des supports, et le résultat sort brut, rugueux, chargé de contraintes thermiques. Pour situer ce type de composant dans une chaîne de valeur, la définition d'un produit industriel rappelle ce qui sépare un composant d'un produit fini livré au client.
Usinage CNC ou impression 3D métal, le comparatif critère par critère
Le comparatif ci-dessous reprend les critères qui décident vraiment entre les deux filières pour un lot de quelques unités à quelques dizaines. Les valeurs de tolérance et de rugosité sont des ordres de grandeur couramment annoncés par les prestataires, à confirmer pour chaque matériau et chaque dimension.
| Critère | Usinage CNC | Impression 3D métal (lit de poudre) |
|---|---|---|
| Géométries accessibles | Toute zone qu'un outil atteint ; angles internes arrondis au rayon de la fraise | Cavités fermées, canaux courbes, treillis, sous-ensembles fusionnés en un seul bloc |
| Tolérances courantes | De l'ordre de ±0,05 mm en standard, ±0,01 mm sur les dimensions reprises | De l'ordre de ±0,1 à ±0,2 mm brut de fabrication |
| État de surface | Ra de 0,8 à 3,2 microns sans reprise particulière | Ra souvent entre 6 et 15 microns, faces en contre-dépouille plus marquées |
| Choix de matériaux | Presque tous les métaux usinables, en barre ou en bloc certifié | Une liste fermée de poudres qualifiées par machine |
| Frais de démarrage | Programmation FAO, montage de bridage, réglages | Préparation du plateau, orientation, supports ; aucun outillage |
| Coût par pièce quand le lot grandit | Baisse nettement : les réglages s'amortissent | Baisse peu : chaque unité consomme son temps de fusion |
| Post-traitement | Ébavurage, traitement de surface éventuel | Détente thermique, découpe du plateau, retrait des supports, reprise des portées |
Lu ligne par ligne, le tableau donne un verdict clair : le procédé adapté se déduit du dessin avant de se déduire du devis. L'usinage CNC l'emporte dès que le dessin est prismatique ou de révolution, qu'elle porte des tolérances serrées et qu'un brut standard existe dans la nuance demandée. L'impression 3D métal devient la meilleure solution quand la géométrie interdit l'outil, quand plusieurs éléments d'un assemblage peuvent fusionner en un seul, ou quand l'allègement compte plus que la finition. Entre ces deux pôles, la question se règle au cas par cas, et souvent par une combinaison des deux.
Combien de pièces faut-il pour que l'usinage redevienne rentable ?
Le coût unitaire en usinage et celui en fabrication additive ne suivent pas la même courbe. L'usinage concentre une part importante de son coût avant le premier exemplaire, puis devient peu coûteux à l'unité. La fabrication additive coûte presque autant pour le vingtième exemplaire que pour le premier. Aucun seuil universel ne sépare les deux : il se calcule à partir du dessin, du matériau et de la quantité.
Ce que paie une pièce usinée
En usinage, la facture se décompose en trois blocs. Le premier tient à la préparation : le programmeur traduit le modèle 3D en trajectoires dans un logiciel de FAO, choisit les outils, prévoit les reprises et dessine parfois un montage de bridage dédié. Il utilise des cycles standard pour les éléments simples (perçages, poches, contournages) et réserve les trajectoires cinq axes aux formes complexes. Le deuxième correspond au temps machine, qui grandit avec le volume de copeaux, la dureté du métal et le nombre de faces à reprendre. Le troisième recouvre le brut lui-même, la main d'œuvre de contrôle et l'ébavurage. Le premier bloc se paie une fois par référence : sur un lot de cinq il pèse lourd, sur cinquante il se dilue. Une machine cinq axes réduit le nombre de reprises, donc les montages et les risques d'erreur de positionnement, ce qui rend l'usinage plus compétitif sur des formes inclinées que l'on aurait autrefois confiées à une imprimante métal.
Ce que paie une pièce en fusion laser
Sur une imprimante à lit de poudre, le temps de fabrication dépend surtout de la hauteur du plateau et du volume fondu, pas du nombre de pièces posées côte à côte. Prenons un exemple : une équerre de 80 mm de haut imprimé en couches de 40 microns demande 2 000 couches, qu'il y ait un exemplaire ou douze sur le plateau. Chaque couche impose un passage de racleur et un balayage laser proportionnel à l'aire fondue. Ranger plusieurs exemplaires sur un même plateau répartit donc le temps de recouvrement, mais le laser doit toujours fondre la matière de chacune. S'ajoutent la poudre, le gaz de protection (argon ou azote), puis une chaîne de post-traitement souvent sous-estimée : traitement thermique de détente, découpe du plateau par électroérosion à fil ou à la scie, retrait des supports, sablage et reprise en usinage des portées fonctionnelles. Sur une forme simple, ces opérations peuvent coûter plus que l'impression elle-même.
En pratique, plus le composant est massif et facile à brider, plus le seuil de rentabilité de l'usinage descend bas, parfois dès quelques unités. Plus elle est creuse, fine et complexe, plus l'impression reste compétitive, y compris au-delà de la centaine. Le volume de production n'est donc qu'un des paramètres : un faible volume ne suffit pas à justifier l'impression si la géométrie s'usine sans difficulté.
Précision, tolérances et finition de surface
L'exactitude dimensionnelle constitue l'avantage le plus net de l'usinage CNC. Une fraiseuse correctement réglée tient sans peine les tolérances générales de la norme ISO 2768 en classe moyenne, et des cotes fonctionnelles au centième de millimètre lorsque le dessin le demande. L'alésage d'un roulement, une portée de joint, une rainure de clavette : ces portées se mesurent sur machine ou en salle de métrologie et se reprennent si besoin. La mesure se fait au palpeur sur la machine ou sur une machine à mesurer tridimensionnelle, ce qui permet d'obtenir un rapport de contrôle point par point. La chambre de fabrication limite aussi la taille : la plupart des imprimantes métal travaillent sur des plateaux de quelques dizaines de centimètres, alors qu'un centre d'usinage accepte une grande pièce de plusieurs mètres.
Une pièce brute de fusion laser sort avec une tolérance de l'ordre du dixième de millimètre, parfois davantage sur les grandes dimensions, car le retrait au refroidissement et les contraintes résiduelles la déforment légèrement à la découpe du plateau. La rugosité brute reste nettement supérieure à celle d'une face usinée : les grains de poudre partiellement fondus accrochent la lumière et le doigt, et les faces tournées vers le plateau gardent des marques. Pour des zones de frottement, d'étanchéité ou d'assemblage, une reprise en usinage reste presque toujours nécessaire.
La finition de surface n'est pas qu'une question d'aspect. Une peau rugueuse amorce plus facilement les fissures de fatigue, ce qui compte sur une pièce soumise à des efforts répétés. Dans une utilisation mécanique soumise à la fatigue, la résistance d'un composant issu du lit de poudre dépend donc autant de sa finition que de son alliage. Les fournisseurs proposent sablage, tribofinition, polissage électrolytique ou compression isostatique à chaud (HIP) pour refermer la porosité interne. Chaque étape ajoute du temps et doit figurer dans la comparaison, faute de quoi l'impression paraît plus rapide qu'elle ne l'est. Pour un prototype visuel, l'aspect brut suffit souvent ; pour un composant de série monté dans un mécanisme, la qualité d'état de surface se spécifie dès la conception.
Quels matériaux pour chaque technique ?
Le catalogue de matériaux joue clairement en faveur de l'usinage. Un atelier d'usinage travaille l'aluminium 6061 ou 7075, l'acier inoxydable 304 ou 316L, les aciers de construction et à outils, le laiton, le cuivre, le titane, les superalliages, et la plupart des plastiques techniques. Le brut s'achète en barre ou en tôle forte avec un certificat matière, ce qui simplifie la traçabilité demandée en aéronautique, en médical ou dans le nucléaire. Cette liberté permet d'utiliser exactement la nuance prévue par le cahier des charges, y compris pour une application en environnement corrosif ou à haute température.
En fusion laser, la liste se limite aux poudres que le constructeur ou le prestataire a qualifiées sur sa machine : acier inoxydable 316L et 17-4PH, alliage d'aluminium AlSi10Mg, titane Ti6Al4V, alliages de nickel de type Inconel 718 ou 625, acier maraging pour l'outillage, parfois cuivre et alliages cuivreux. Les propriétés mécaniques obtenues dépendent des paramètres laser, de l'orientation de la pièce sur le plateau et du traitement thermique. Un AlSi10Mg fondu au laser se compare à un alliage de fonderie, pas à un 7075 laminé ; un Ti6Al4V traité peut en revanche approcher les valeurs du corroyé.
Les poudres métalliques fines imposent aussi des précautions de manipulation : l'INRS rappelle que les poudres d'aluminium et de titane présentent un risque d'inflammation et d'explosion, ce qui conditionne l'installation d'une imprimante en interne. Pour une pièce en plastique, la question se pose autrement : l'impression 3D FDM, avec des filaments composites chargés de fibre de verre ou de carbone, concurrence l'usinage sur quelques unités, et le moulage par injection reprend l'avantage dès que les quantités justifient un moule.
Quel procédé choisir selon la pièce ?
Le choix se fait mieux par famille de pièces que par principe. Le second tableau croise les cas les plus fréquents en bureau d'études avec la filière qui, en général, donne le résultat le plus juste au meilleur coût.
| Type de pièce | Filière à privilégier | Raison principale |
|---|---|---|
| Bride, platine, entretoise, axe | Usinage CNC | Géométrie simple, brut standard, tolérances serrées |
| Échangeur ou insert de moule à canaux de refroidissement conformes | Impression 3D métal | Canaux courbes impossibles à percer |
| Équerre allégée par optimisation topologique | Impression 3D métal | Formes organiques, masse réduite |
| Prototype fonctionnel à faire évoluer | Usinage CNC si prismatique, impression sinon | Modifier un programme ou un fichier coûte peu dans les deux cas |
| Pièce de rechange d'une machine ancienne | Usinage CNC le plus souvent | Plan reconstitué, matériau d'origine disponible en barre |
| Assemblage de plusieurs pièces soudées | Impression 3D métal | Fusion en une pièce, suppression des soudures |
Pour un prototype, l'impression 3D a longtemps eu l'image du prototypage rapide. Sur le métal, cette image se nuance : une pièce prismatique sort souvent plus vite d'une fraiseuse que d'une chaîne d'impression suivie de sa détente thermique et de ses reprises. L'impression garde l'avantage quand la forme évolue d'une itération à l'autre et qu'aucun montage de bridage ne peut suivre.
Pour une pièce de série courte destinée à durer, le raisonnement part des faces fonctionnelles. Si toutes se taillent depuis l'extérieur, l'usinage CNC gagne presque toujours. Si une fonction (refroidissement, passage de fluide, amortissement) exige un volume intérieur, l'impression 3D devient la seule option réaliste, et l'usinage se limite aux reprises. Quand l'enjeu le justifie, une méthode éprouvée consiste à réaliser un premier exemplaire dans chaque filière, puis à comparer les relevés dimensionnels.
Avantages et inconvénients : les pièges de chaque option
Les limites de l'impression 3D métal
Les pièges de l'impression 3D métal tiennent d'abord à la conception. Une paroi en surplomb sous environ 45 degrés par rapport au plateau demande des supports, qu'il faudra ensuite retirer et dont la trace restera visible. Une paroi trop fine se déforme, un volume fermé emprisonne la poudre non fondue s'il ne comporte aucun trou d'évacuation, une forte section massive accumule les contraintes et peut décoller du plateau en cours de fabrication. Les règles de conception propres à la fabrication additive (orientation, angles, épaisseurs minimales, évacuation de la poudre) doivent s'appliquer dès le dessin ; un fichier pensé pour l'usinage puis envoyé tel quel à l'impression donne rarement une pièce rentable.
Le second piège concerne la validation. Les propriétés d'une pièce issue du lit de poudre varient avec l'orientation et les paramètres du système laser ; pour une pièce de sécurité, il faut des éprouvettes témoins sur le même plateau et parfois un contrôle tomographique de la porosité. Ce surcoût de qualification pèse peu sur une pièce décorative, beaucoup sur une pièce aéronautique. Un composant nécessitant une étanchéité sous pression exige en outre une densité proche du métal massif, que la fusion laser atteint lorsque ses paramètres sont qualifiés.
Les limites de l'usinage CNC
L'usinage CNC a ses propres angles morts. Un angle interne vif est impossible à la fraise : il garde au minimum le rayon de l'outil, sauf reprise par électroérosion. Les poches profondes et étroites imposent des outils longs, qui vibrent et limitent la précision. Un usinage dans la masse peut laisser l'essentiel du brut en copeaux, ce qui pèse lourd sur un titane ou un Inconel. Enfin, chaque face supplémentaire à reprendre ajoute un montage, un réglage et un risque de décalage entre deux opérations.
Le dernier piège est organisationnel : comparer des devis d'usinage et d'impression sans aligner les exigences. Un devis d'impression qui oublie la reprise des portées ou un devis d'usinage qui ignore une tolérance de position faussent la comparaison dans un sens ou dans l'autre.
Combiner impression 3D et usinage sur la même pièce
La plupart des composants métalliques imprimés destinés à fonctionner finissent sur une machine CNC. Le schéma courant consiste à imprimer la forme brute, avec ses canaux et ses allègements, en laissant une surépaisseur de quelques dixièmes de millimètre sur les zones fonctionnelles, puis à usiner ces portées, ces alésages et ces filetages à la cote finale. L'impression apporte la géométrie, l'usinage apporte la précision. Cette méthode permet de produire d'un seul tenant un élément qui demandait auparavant un assemblage brasé. Cette complémentarité entre impression 3D et usinage change la façon de dessiner : on prévoit dès la conception des faces de référence et des zones de bridage, car une forme organique se tient mal dans un étau.
Des machines hybrides associent même une tête de dépôt de métal et une broche d'usinage dans le même bâti, ce qui permet de recharger une pièce usée puis de la remettre à la cote sans démontage. Ces équipements restent rares en sous-traitance, mais ils montrent la direction prise par l'industrie : la frontière entre fabrication additive et soustractive se déplace vers un processus de fabrication unique, dont l'organisation relève autant de la gestion d'atelier que de la technique. Les missions du management industriel, planifier les ressources machines et coordonner les métiers, s'appliquent directement à ce type de flux mixte.
Pour un acheteur, la conséquence est pratique : interroger un prestataire capable de maîtriser les deux étapes évite de transporter le lot entre deux sous-traitants et de partager la responsabilité d'une cote hors tolérance.
Préparer une demande de devis qui compare vraiment les deux
Une demande de devis comparable se construit avant d'envoyer le moindre fichier. Le modèle 3D au format STEP ne suffit pas : il faut un plan coté indiquant les tolérances fonctionnelles, les états de surface exigés, la nuance de matériau, le traitement thermique éventuel et la quantité, idéalement en deux ou trois paliers (cinq, vingt, cinquante pièces) pour voir où les courbes se croisent. Le moindre détail du plan (chanfrein, rayon, tolérance de position) modifie la gamme d'usinage comme la stratégie d'impression.
Les plateformes d'usinage CNC en ligne et les services d'impression 3D métal affichent un devis instantané à partir du fichier. L'outil se révèle utile pour un premier ordre de grandeur, mais il calcule sur le volume et la boîte englobante, sans lire les tolérances d'un plan. Un service d'impression sérieux renvoie des remarques sur l'orientation, les supports et les surépaisseurs ; un atelier d'usinage signale les rayons impossibles et les faces qui imposent une reprise. Ces retours valent autant que le montant : ils montrent si le fournisseur a compris le besoin.
Demander explicitement ce que comprend l'offre (détente, découpe, parachèvement, reprises, contrôle dimensionnel, certificat matière) évite de comparer un brut de fabrication à un produit fini. D'autres comparatifs de méthodes et de moyens de production figurent dans la rubrique ingénierie du journal, pour élargir la réflexion à l'ensemble de l'outil industriel.
Délais, aluminium, filetages : trancher entre usinage et impression 3D
Une pièce en aluminium imprimée est-elle aussi solide qu'une pièce usinée ?
Une pièce en AlSi10Mg issue de fusion laser atteint des caractéristiques proches d'un alliage de fonderie après traitement thermique, mais reste en dessous d'un 7075 laminé usiné. Pour une pièce très sollicitée, l'usinage dans un alliage corroyé garde l'avantage ; l'impression se justifie si la géométrie allégée compense l'écart de résistance.
Peut-on fileter une pièce imprimée en métal ?
Une pièce imprimée en métal se filète comme une pièce usinée, à condition de prévoir l'avant-trou au dessin. Les filetages imprimés directement restent trop rugueux pour un vissage répété : on imprime l'avant-trou, puis on taraude ou on fraise le filet en reprise.
Quel délai prévoir pour quelques pièces métalliques ?
Le délai d'une pièce métallique dépend davantage de la file d'attente du prestataire que de la machine. Une impression métal dure de quelques heures à plusieurs jours selon la hauteur du plateau, puis la détente thermique et les reprises ajoutent leur propre temps ; une pièce usinée simple sort souvent plus vite si le brut est en stock.
Un filament chargé en métal remplace-t-il l'impression laser ?
Un filament chargé de poudre d'acier inoxydable 316L s'imprime sur une machine FDM, puis la pièce passe en déliantage et en frittage au four, avec un retrait dimensionnel à anticiper. Cette filière convient à des pièces peu sollicitées et à un budget d'équipement modeste, sans égaler la densité ni la précision de la fusion laser.