Du dessin technique au profilé fini : les étapes de production
Le passage de la conception à la production industrielle suit généralement un enchaînement précis :
- Analyse de faisabilité – Le dessin technique du client est examiné pour vérifier la compatibilité de la section avec le procédé d’extrusion : rapport entre les épaisseurs, présence de cavités, tolérances demandées ;
- Conception de la filière – L’outil de filage est réalisé sur mesure pour reproduire la section définie dans le cahier des charges, avec les ajustements nécessaires pour compenser le retrait de la matière ;
- Extrusion – Le lingot d’aluminium, préalablement chauffé, est poussé à travers la filière. Le profilé sort en continu et est ensuite refroidi et coupé aux longueurs demandées ;
- Traitement thermique – Selon l’alliage utilisé, un traitement de trempe et de vieillissement permet d’obtenir les caractéristiques mécaniques recherchées ;
- Finitions et contrôle – Le profilé peut ensuite recevoir un traitement de surface, subir des usinages complémentaires, puis fait l’objet d’un contrôle dimensionnel avant expédition.
Chacune de ces étapes influence directement les propriétés du composant final, ce qui rend la coordination entre bureau d’études et atelier de production déterminante dès les premières phases du projet.
Alliages et propriétés mécaniques
Le choix de l’alliage conditionne les performances mécaniques et les usages possibles du profilé. Les alliages d’aluminium employés en extrusion appartiennent principalement à trois familles :
- Série 1000 (par exemple 1050, 1070) : pureté élevée en aluminium, bonne conductivité électrique et thermique, résistance élevée à la corrosion. Cette famille est couramment utilisée dans l’industrie électrique et électromécanique ;
- Série 3000 (par exemple 3003, 3103) : le manganèse en est l’élément principal. Ces alliages offrent une bonne résistance à la corrosion et se prêtent au soudo-brasage, ce qui les rend adaptés à l’automobile et aux échangeurs thermiques ;
- Série 6000 (par exemple 6060, 6063, 6005) : alliages au silicium et au magnésium, réputés pour leur usinabilité et leur soudabilité. Ils constituent la base de la plupart des profilés sur mesure destinés aux usages industriels, des structures soudées aux composants mécaniquement usinés.
Au-delà de la composition chimique, les tolérances dimensionnelles obtenues (de l’ordre de quelques centièmes de millimètre selon la géométrie) et la qualité de surface après extrusion déterminent la compatibilité du profilé avec des exigences d’assemblage ou d’étanchéité spécifiques.
Profilés standards et profilés sur mesure
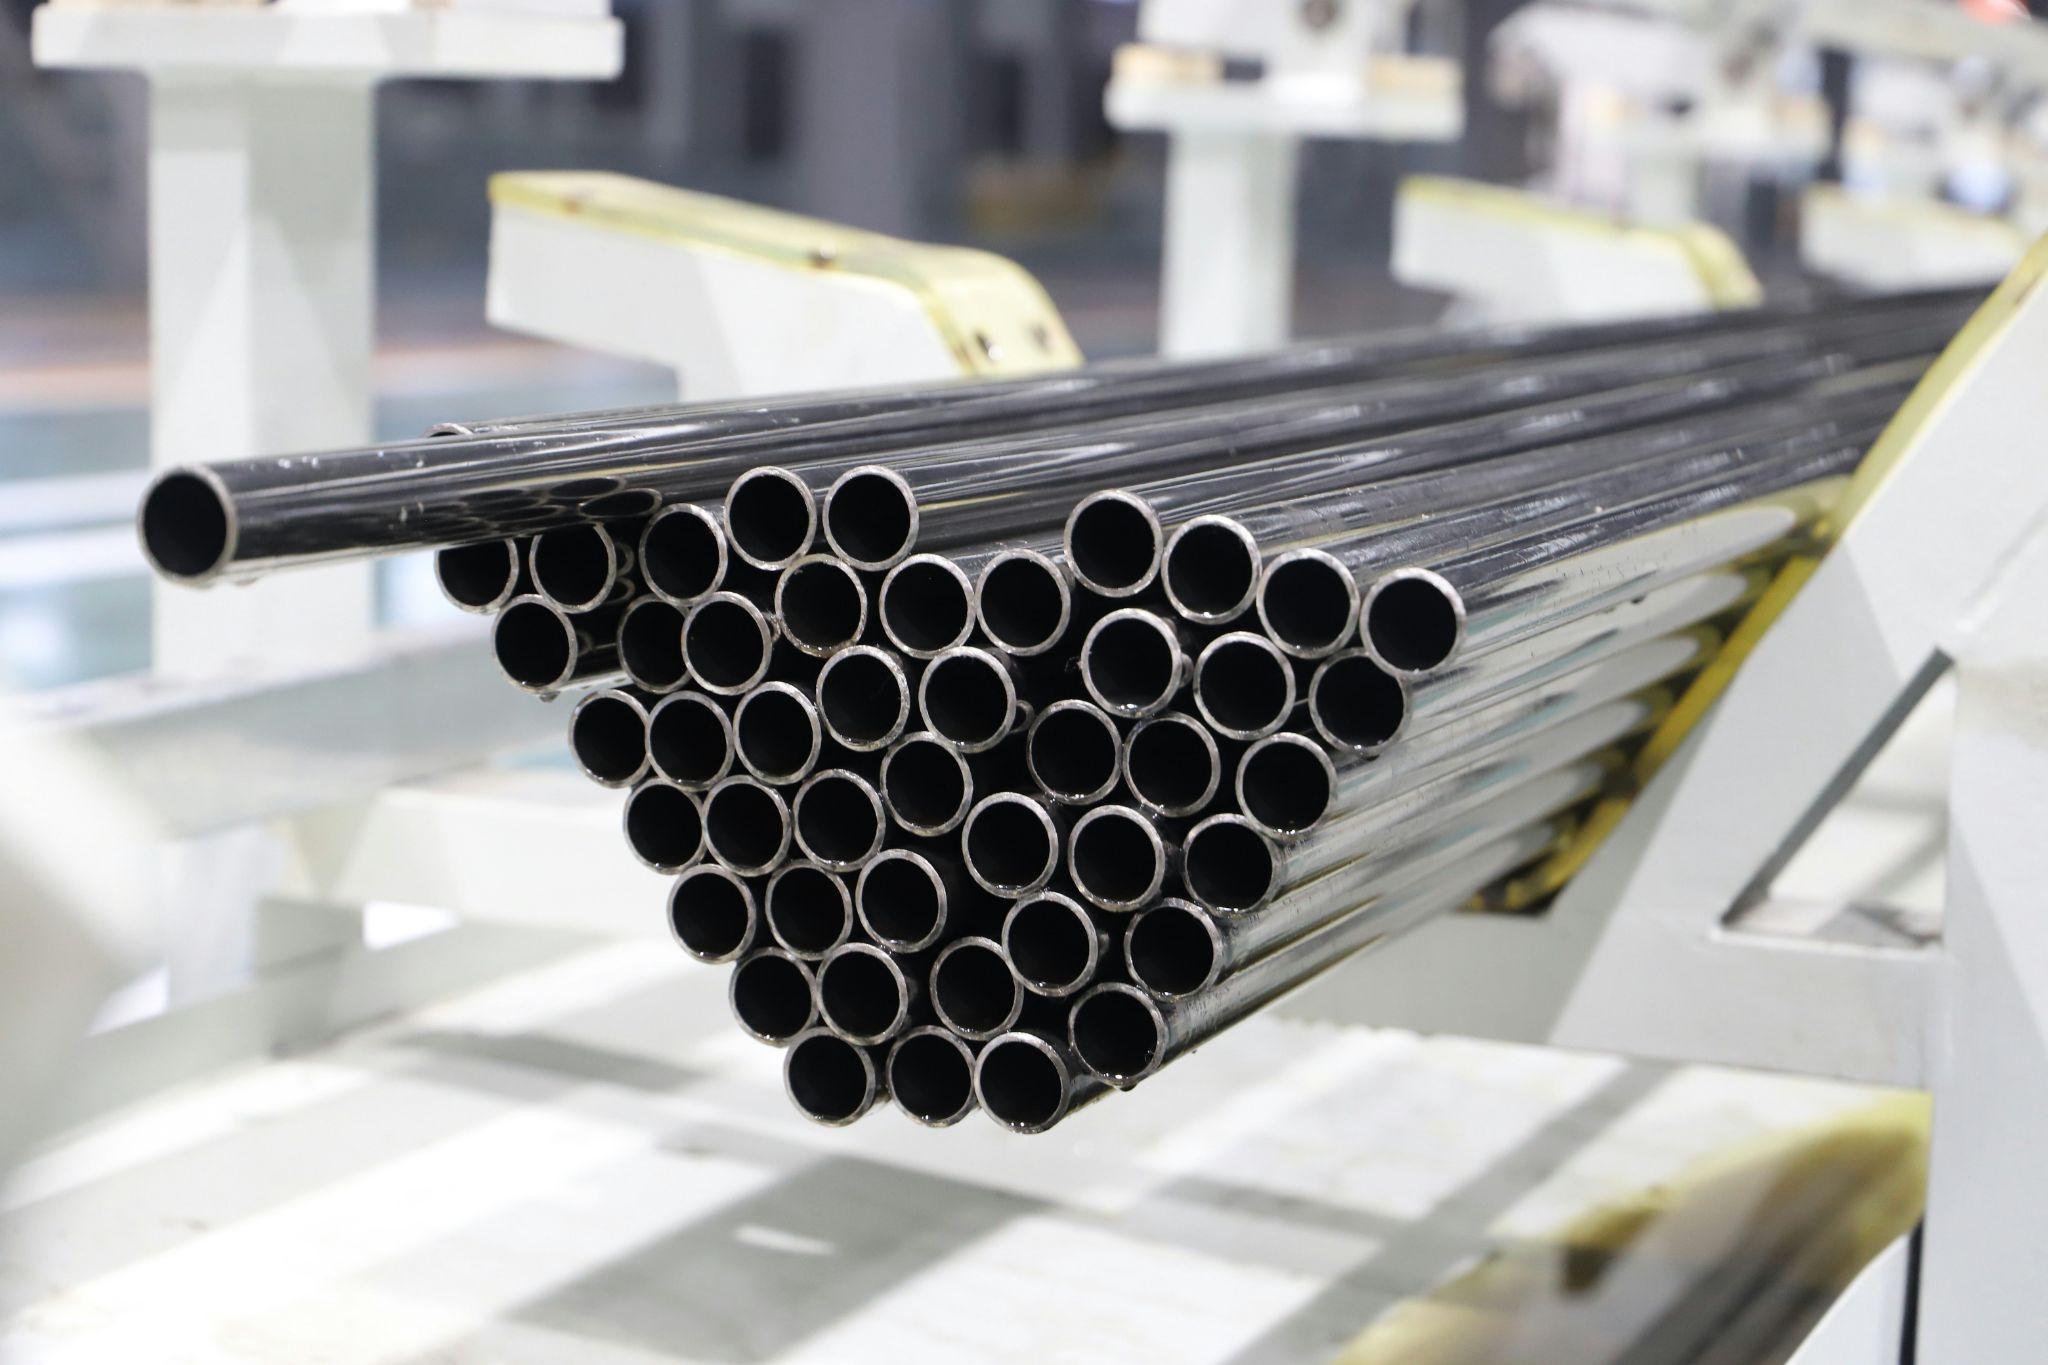
Deux approches coexistent dans la production de profilés en aluminium. Les profilés standards, disponibles en catalogue sous forme de barres plates, cornières, tubes ronds, carrés ou rectangulaires, répondent à des besoins courants avec des délais et des coûts optimisés grâce à des filières déjà existantes.
Les profilés sur mesure sont conçus à partir d’un dessin technique spécifique, lorsque la géométrie standard ne répond pas aux contraintes fonctionnelles du projet : intégration de plusieurs fonctions dans une seule section, réduction du nombre de composants à assembler, ou adaptation à un encombrement particulier. Ce type de développement, illustré par exemple par les profilés en aluminium de Profall, implique une phase de conception de filière et de validation dimensionnelle avant le passage en production de série.
Le choix entre ces deux approches dépend essentiellement du volume de production envisagé, du niveau de personnalisation requis et des contraintes mécaniques ou d’assemblage propres à chaque projet.
Traitements de surface et finitions
Le profilé issu de l’extrusion peut être livré brut ou recevoir un traitement de surface selon l’usage prévu. L’anodisation forme une couche d’oxyde protectrice qui améliore la résistance à la corrosion et à l’usure, tout en permettant différentes teintes. La peinture en poudre, appliquée par voie électrostatique puis polymérisée au four, offre une large palette de coloris RAL et une bonne résistance aux chocs et aux agents atmosphériques.
À ces traitements de surface s’ajoutent des opérations d’usinage complémentaire : perçage, fraisage, découpe à longueur, cintrage ou usinage CNC, qui permettent d’adapter le profilé brut aux points de fixation et aux interfaces mécaniques du projet final.
Applications industrielles
Grâce à la combinaison de légèreté, de résistance mécanique et de possibilités géométriques, les profilés en aluminium extrudé se retrouvent dans des secteurs industriels variés :
- Transports – structures et éléments de carrosserie où la réduction de masse influence la consommation énergétique ;
- Automobile – composants structurels et échangeurs thermiques, notamment à partir des alliages de série 3000 ;
- Ameublement et ameublement technique – cadres, poignées et systèmes d’assemblage modulaires ;
- Éclairage technique – profils intégrant des rainures pour diffuseurs et dissipateurs thermiques ;
- Électronique et électromécanique – boîtiers et supports profitant de la conductivité des alliages de série 1000.
Cette diversité d’applications illustre pourquoi le profilé en aluminium reste, aujourd’hui encore, un composant de référence pour les bureaux d’études confrontés à des contraintes de poids, de résistance ou d’intégration fonctionnelle.